Slovenský jazyk
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик
Správy
Aké nákladné zlyhania na výstupe pochádzajú z prehliadnutých medzier v procese výroby drážkového hriadeľa?
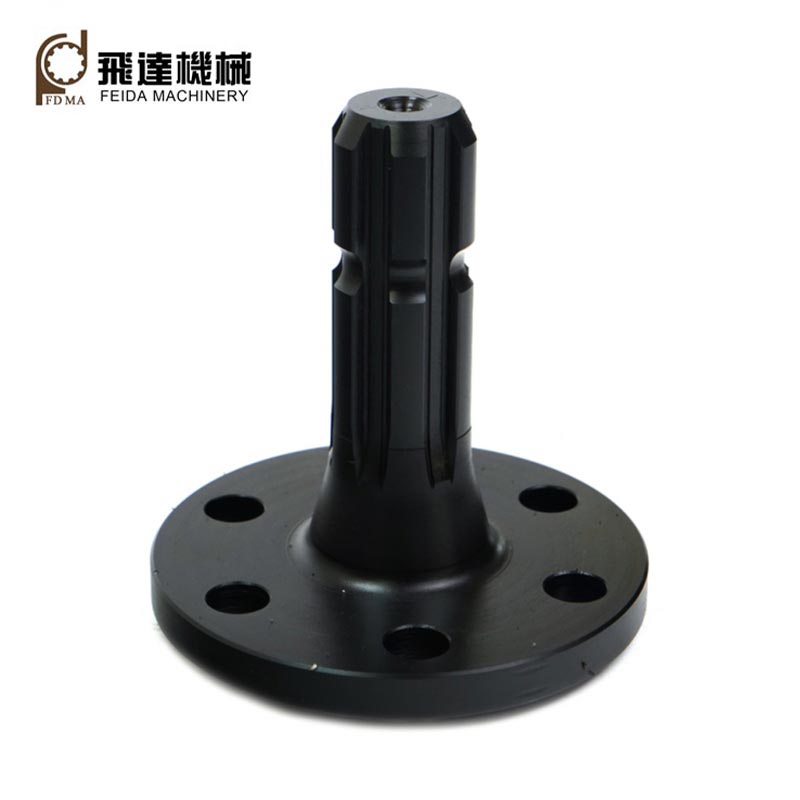
Feida-obrábanieObdĺžnikový drážkovaný hriadeľslužba integruje predvýrobnú kontrolu DFM, presnú konečnú úpravu po tepelnom spracovaní a dokumentáciu o výkonnosti materiálu v celej dávke, zmierňuje únavové lomy, prekážky auditu a riziká prepracovania prototypov pre cezhraničných výrobcov strojov.
1. Presná konečná úprava po kalení kompenzuje geometrické skreslenie spline vyvolané teplom
Mnohé subdodávateľské dielne vykonávajú všetky drážkové frézovanie pred kalením bez sekundárnej povrchovej úpravy po kalení. Redistribúcia vnútorného napätia vyvolaná kalením spúšťa ohyb hriadeľa, odchýlku rozstupu zubov a chyby bokovej rovnobežnosti, ktoré nemožno opraviť predbežným obrábaním v mäkkom stave. Pri striedavom rázovom krútiacom momente, ktorý je typický pre poľnohospodárske a stavebné stroje, prenášané zaťaženie znášajú iba čiastočné drážkované zuby, čo generuje koncentráciu napätia v koreňoch zubov a skoré únavové praskanie. Feida-Machining si vyhradzuje kontrolovaný prídavok na konečnú úpravu, pričom vykonáva presné drážkové brúsenie po kalení a temperovaní. Kritické geometrické tolerancie vrátane rozstupu zubov, paralelizmu bokov a koaxiálnosti hriadeľa zostávajú v rámci limitov špecifikácie DIN5461, čím sa zaisťuje rovnomerné zdieľanie zaťaženia viacerými zubami a predlžuje sa životnosť komponentov v prevádzkových prostrediach s cyklickým nárazovým zaťažením.
2. Pri komplexnom vnútropodnikovom spracovaní sa uchovávajú úplné záznamy o vysledovateľnosti materiálu a procesu
Keď sú rezanie surovín, drážkové obrábanie, tepelné spracovanie a povrchová úprava rozdelené medzi viacerých externých subdodávateľov, výrobcovia nemôžu zostaviť jednotné archívy na úrovni šarží vrátane MTC ocele, protokolov o teplote kalenia a konečných správ o rozmerovej kontrole. Medzinárodné audity strojových súťaží vyžadujú úplnú sledovateľnosť komponentov; fragmentované dodávateľské reťazce vedú k odmietnutiu predkvalifikácie. Feida dokončuje celý výrobný postup vo svojom vlastnom závode. Každá šarža obsahuje identifikáciu surovej tyče, záznamy o krivkách tepelného spracovania a údaje o kontrole CMM. Kompletné balíky dokumentov v anglickom jazyku sú k dispozícii pri odoslaní, čo pomáha zákazníkom OEM splniť požiadavky na audit dodávateľov bez nákladného opätovného testovania treťou stranou.
3. Kontrolovaná kvalita povrchu bokov zubov potláča riziká opotrebovania v dôsledku trenia a korózie
Drsné, zle dokončené boky drážkovaných zubov vytvárajú mikro-asperity. Malý relatívny sklz medzi hriadeľom a protiľahlým nábojom pri nepretržitých strojom generovaných vibráciách vytvára abrazívne oxidové úlomky (odporová korózia). Tieto tvrdé častice cirkulujú vo vôli lícovania a neustále obrusujú kontaktné povrchy, zväčšujú vôľu a spôsobujú hluk z prevodovky a prípadné zadretie. Feida optimalizuje parametre rýchlosti posuvu pre operácie drážkového brúsenia, čím sa dosahuje konzistentná nízka drsnosť povrchu bokov zubov. Kontrolovaná kvalita povrchu znižuje mikrokontaktné body, ktoré iniciujú poškodenie spôsobené trením, čím sa stabilizuje dlhodobý prenosový výkon pre mobilné stroje prevádzkované vonku, ktoré sú vystavené prachu a vibráciám.
4. Preskúmanie DFM v počiatočnej fáze identifikuje riziká spline štruktúry pred formálnym investovaním do nástrojov
Mnohí predajcovia zákazkových dielov prísne dodržiavajú zákaznícke výkresy bez hodnotenia vyrobiteľnosti. Niektoré výkresom definované polomery zaoblenia koreňa drážky, tenkostenné časti hriadeľa alebo neobvyklé kombinácie šírky zubov vytvárajú ťažko riešiteľné nebezpečenstvo prasklín pri kalení alebo nedosiahnuteľné požiadavky na toleranciu. Problémy sa objavia až po objednaní rezných nástrojov a výrobe prototypových dielov, čo si vynúti revízie výkresov, dodatočné náklady na nástroje a sklz v pláne projektu. Mechanicko-inžiniersky tím Feida vykonáva hodnotenie DFM vo fáze RFQ, pričom posudzuje zaoblenia s odľahčením napätia v koreni, rozloženie hrúbky sekcie a realizovateľnosť tolerancie. Možné spôsoby zlyhania spôsobené výrobou sú označené ešte pred výrobou nástrojov, čím sa obmedzujú nákladné cykly prepracovania v neskorej fáze pre projekty vývoja nových produktov OEM.
5. Zosúladenie kvality materiálu vyvažuje rázovú húževnatosť a cieľovú tvrdosť povrchu
Nesprávny výber triedy ocele vytvára protichodné výsledky: nízkolegovaná uhlíková oceľ dosahuje povrchovú tvrdosť, ale chýba jej húževnatosť jadra a praská pri náhlom rázovom zaťažení; nadmerne legovaný materiál prináša nadmerné riziko kalenia a skreslenia a zbytočne zvyšuje náklady na komponenty. Feida vyberá a overuje oceľ obrobku podľa zdokumentovaných požiadaviek na krútiaci moment a rázové zaťaženie zariadenia. Parametre kalenia a popúšťania sú vyladené tak, aby vyvážili odolnosť proti opotrebeniu bokov zuba a nárazovú húževnatosť jadra hriadeľa, čím sa zabráni krehkému zlomeniu koreňa zuba a rýchlemu oderu bokov pre rôzne pracovné podmienky strojových aplikácií.
6. Protokoly rozmerovej kontroly špecifické pre projekt zaručujú konzistentnosť medzi jednotlivými dávkami
Malosériové zákazkové objednávky s drážkovým hriadeľom často dostávajú iba kontrolu rozmerov na mieste. Bez pevných kontrolných zoznamov kontrolných položiek, ktoré zahŕňajú hrúbku zubov, kumulatívnu chybu rozstupu a hádzanie, dochádza medzi výrobnými šaržami k znateľným zmenám výkonu. Pri montáži do hotového strojového zariadenia spôsobujú nekonzistentné vlastnosti drážkového uloženia rozptýlenú mieru zlyhania. Feida aplikuje kontrolné zoznamy prispôsobené projektu pre každú zákazkovú objednávku drážkového hriadeľa, pričom vykonáva meranie CMM na kľúčových indikátoroch geometrie drážky. Jednotné akceptačné kritériá sú presadzované po jednotlivých sériách, čím sa stabilizuje zameniteľnosť pre sériové montážne linky OEM.
Súvisiace správy
- Čo robí kovové priame kužeľové kolesá spoľahlivými pre priemyselný prenos energie?
- Ako špirálové kužeľové kolesá zlepšujú prenos energie v náročných strojoch?
- Prečo sú ozubené kolesá nevyhnutné pre spoľahlivý prenos výkonu?
- Ako vnútorné prevody zlepšujú presnosť a prenos výkonu?
- Prečo sa plastové špirálové ozubené kolesá stávajú spoľahlivou voľbou pre moderné mechanické systémy?
- Dokáže vlastná výroba drážky vyriešiť nákladné bolesti hlavy výrobcov OEM v dôsledku zlyhania v teréne?
Nechajte mi správu